ngôn ngữ
Tin tức ngành
Cách chọn khớp nối CV phù hợp cho hệ thống truyền động ô tô: Hướng dẫn kỹ thuật cho người mua
Chức năng của khớp CV trong hệ thống truyền động của xe
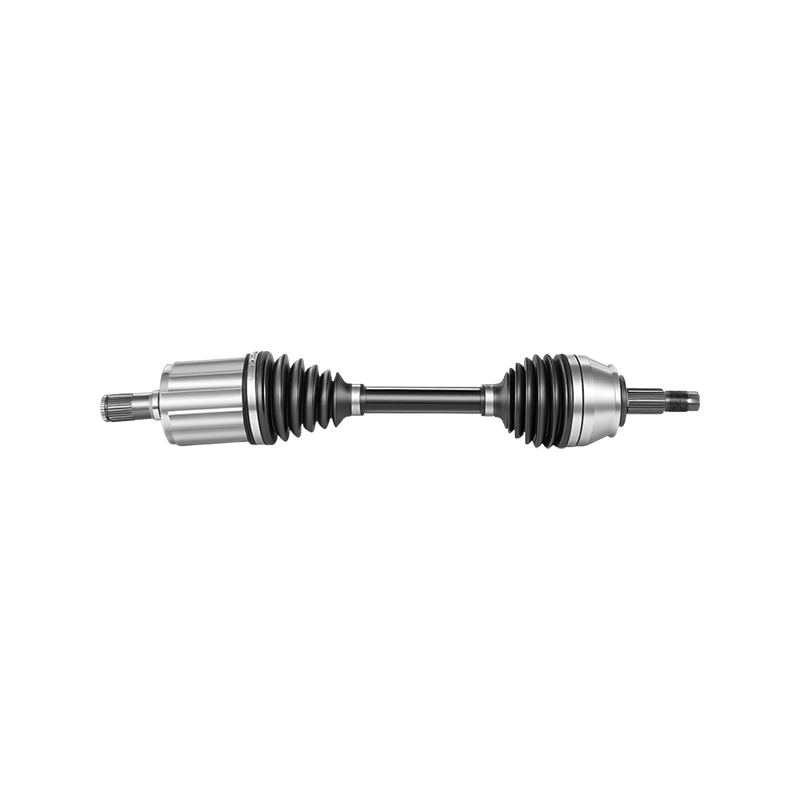
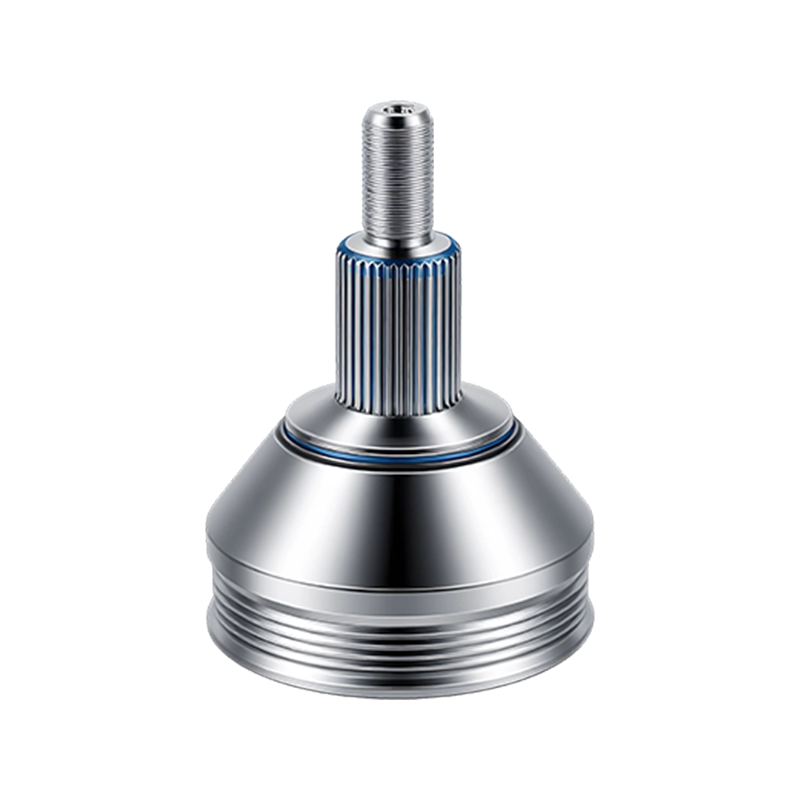
A khớp vận tốc không đổi nằm giữa hộp số và trục bánh xe, truyền công suất quay ở tốc độ góc không đổi ngay cả khi hành trình của hệ thống treo thay đổi góc truyền động. Không giống như khớp vạn năng tạo ra sự dao động tốc độ khi vận hành ở một góc, khớp CV được thiết kế phù hợp duy trì việc phân phối mô-men xoắn trơn tru thông qua khóa lái và lực nén hệ thống treo. Đây là lý do tại sao nền tảng dẫn động cầu trước và dẫn động bốn bánh hầu như phụ thuộc hoàn toàn vào khớp nối CV hơn là các thiết kế kiểu cardan cũ.
Đối với các kỹ sư và nhóm mua sắm đang tìm nguồn cung ứng linh kiện thay thế hoặc OEM, quy trình lựa chọn hiếm khi đơn giản như việc khớp số bộ phận. Trọng lượng xe, công suất mô-men xoắn, phạm vi khớp nối và chu kỳ làm việc, tất cả đều định hình hình dạng khớp, thiết kế lồng và vật liệu cốp sẽ phù hợp trên hiện trường. Việc lựa chọn sai không chỉ rút ngắn tuổi thọ sử dụng; nó có thể gây ra rung lắc, thay đổi cảm giác lái và trong trường hợp nghiêm trọng là hỏng hệ thống truyền động ở tốc độ đường cao tốc.
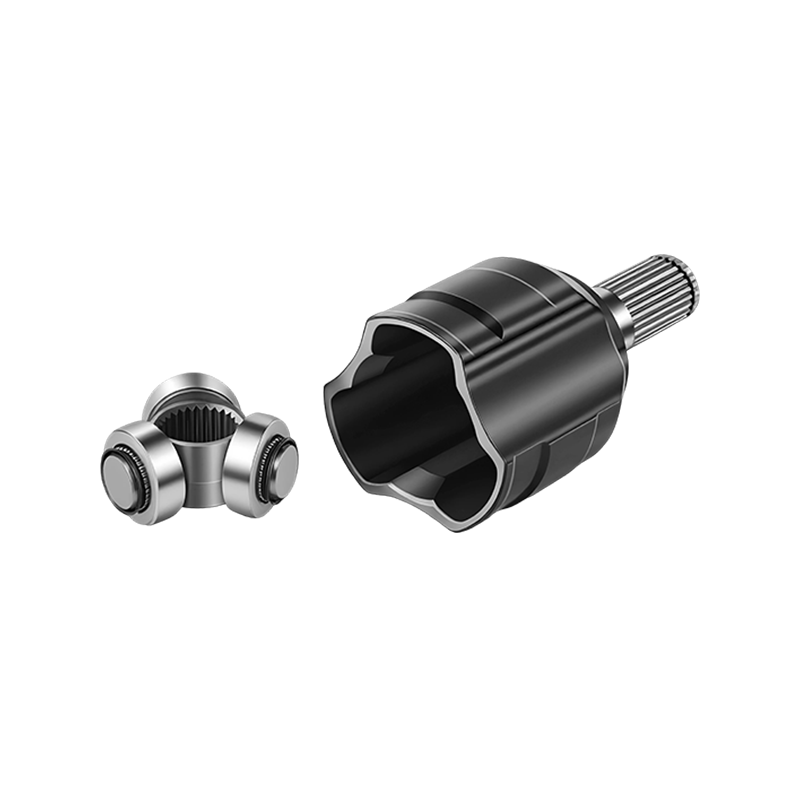
Hướng dẫn này trình bày các tiêu chí kỹ thuật để phân biệt mối nối đáng tin cậy với mối nối sẽ hỏng sớm, bao gồm các loại mối nối, khoa học vật liệu, chẩn đoán độ mòn, đánh giá nhà cung cấp và cách tính toán chi phí quan trọng trong suốt vòng đời của một đội tàu hoặc quá trình sản xuất.
Cách bố trí hệ thống truyền động cũng định hình kiểu tải trọng mà mỗi khớp nhìn thấy trong suốt vòng đời của nó. Một chiếc sedan dẫn động cầu trước chủ yếu yêu cầu các khớp phía ngoài của nó xử lý mô-men xoắn ổn định ở các góc lái vừa phải, trong khi một chiếc crossover nhỏ gọn với chiều dài cơ sở ngắn hơn và bán kính quay vòng hẹp hơn sẽ đẩy những khớp tương tự đó đến gần giới hạn khớp nối tối đa của chúng hàng ngày. Hệ thống dẫn động bốn bánh và dẫn động bốn bánh bán thời gian bổ sung thêm một biến số khác, vì tỷ lệ phân chia công suất và khóa vi sai có thể tạm thời truyền một phần mô-men xoắn lớn hơn nhiều qua một trục duy nhất so với nền tảng dẫn động cầu trước tương đương từng thấy. Hiểu vị trí của một ứng dụng phương tiện hoặc đội xe nhất định nằm trong phạm vi này là bước thực tế đầu tiên trước khi so sánh số bộ phận hoặc báo giá của nhà cung cấp, bởi vì nó thu hẹp trường cho các họ chung thực sự được thiết kế cho tổ hợp tải trọng và góc đó chứ không phải những nhóm chỉ phù hợp với mẫu bu-lông, tiết kiệm thời gian sau này trong quá trình đánh giá.
Các loại khớp CV: Thiết kế cố định và thiết kế chìm
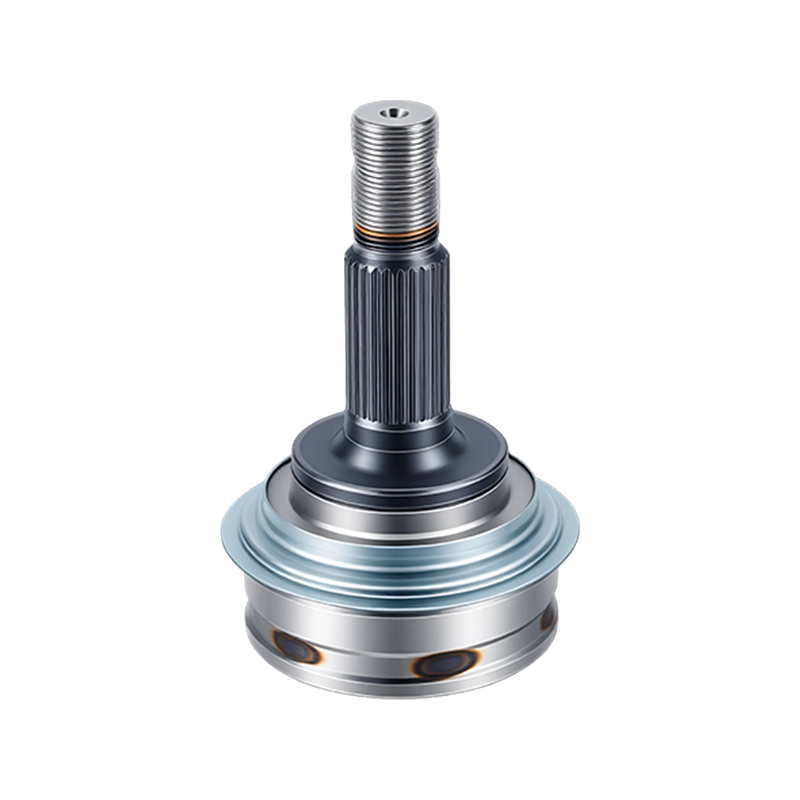
Mỗi trục truyền động đều sử dụng hai khớp với công việc khác nhau. Khớp ngoài, gần bánh xe nhất, phải chịu được góc lái lớn nhưng chuyển động dọc trục rất ít. Khớp bên trong, gần với hộp số hơn, xử lý ít góc hơn nhưng phải phù hợp với việc rút ngắn và kéo dài trục xảy ra khi hệ thống treo di chuyển trong hành trình của nó. Hai yêu cầu này đã dẫn đến hai gia đình chung rộng lớn.
| Loại khớp | Vị trí tiêu biểu | Khớp nối tối đa | Pít tông dọc trục |
|---|---|---|---|
| Đã sửa lỗi (kiểu Rzeppa) | Phía ngoài | 45 đến 50 độ | Tối thiểu |
| Nghiêng (kiểu chân máy) | Bên trong | 20 đến 26 độ | Lên đến 50mm |
| Giảm gấp đôi | Bên trong, high-travel platforms | 22 đến 24 độ | Lên đến 60mm |
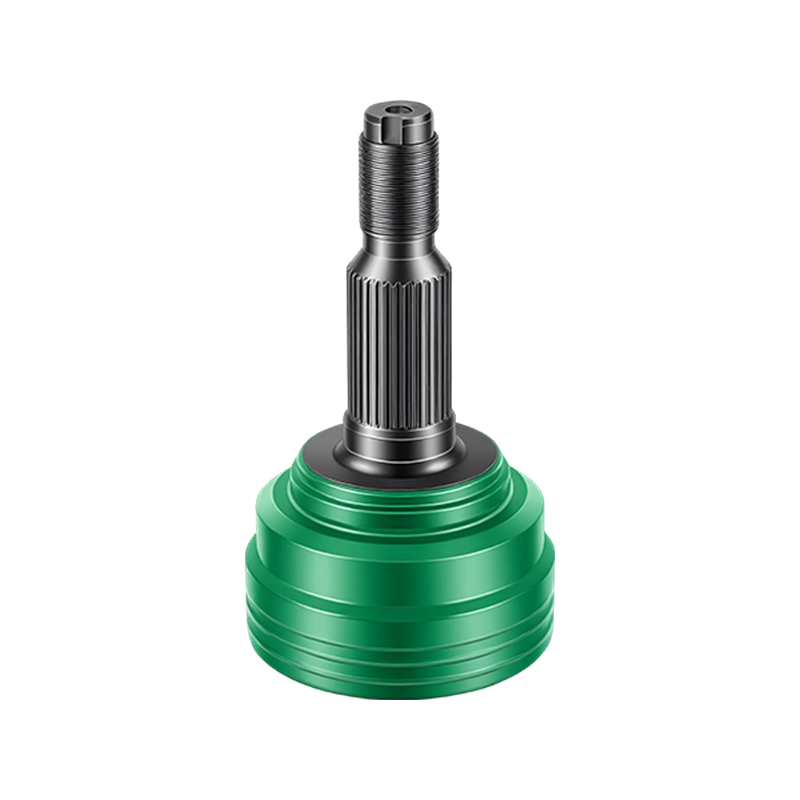
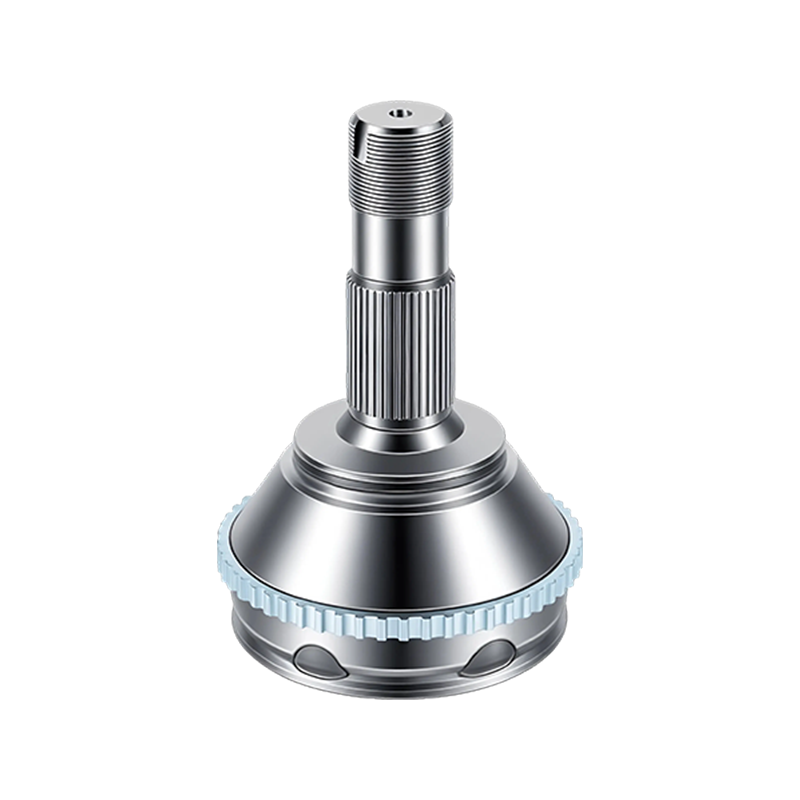
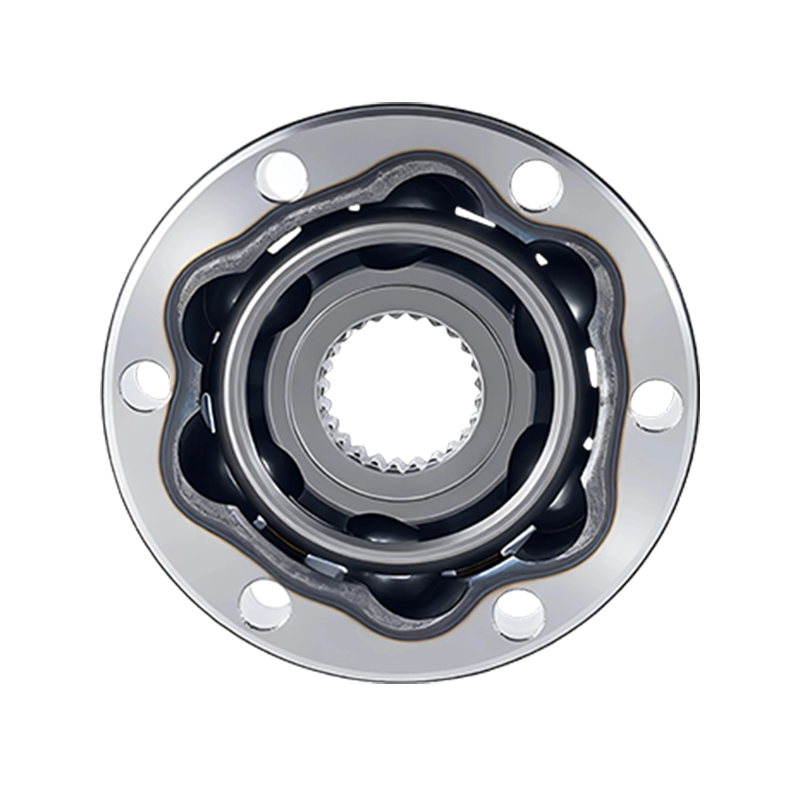
Các khớp cố định sử dụng cách sắp xếp lồng và bi để giữ điểm trung tâm cố định đồng thời cho phép thay đổi góc lái, đó là lý do tại sao chúng chiếm ưu thế trong các ứng dụng phía ngoài trên hầu hết mọi xe dẫn động cầu trước. Ngược lại, các khớp nhấn sử dụng vòng bi ba chân hoặc rãnh bi bù cho phép trục trượt vào và ra, hấp thụ những thay đổi về chiều dài do hình học hệ thống treo tạo ra mà không truyền chuyển động đó vào trục bánh xe.
Việc lắp những thiết kế này không khớp, chẳng hạn như lắp khớp nối thấp trên ứng dụng bên trong với hành trình treo dài, là một trong những lỗi tìm nguồn cung ứng phổ biến nhất trong công việc thay thế hậu mãi. Khớp có thể bắt vít chính xác và thậm chí hoạt động trong một thời gian ngắn, nhưng nó sẽ bị kẹt hoặc hỏng trước khoảng thời gian bảo dưỡng định mức.
Hình dạng lồng là biến số thứ hai dễ bị bỏ qua khi so sánh các khớp có vẻ giống hệt nhau trên bảng thông số kỹ thuật. Lồng giữ các quả bóng ở đúng vị trí trong khi cho phép chúng lăn trong đường ray khi khớp nối khớp nối và những khác biệt nhỏ về hình dạng túi hoặc góc cửa sổ sẽ thay đổi mức độ chia sẻ tải đồng đều trên quả bóng được đặt ở các góc lái cực lớn. Lồng được thiết kế với khoảng sáng cửa sổ rộng rãi có xu hướng chạy mát hơn và êm hơn ở gần giới hạn khớp nối của nó, điều này quan trọng đối với các phương tiện nhỏ gọn thường xuyên lái gần đến chế độ khóa hoàn toàn khi di chuyển ở tốc độ thấp chẳng hạn như đỗ xe. Ngược lại, thiết kế lồng chặt hơn có thể cải thiện độ cứng xoắn với góc tối đa, đây là một sự đánh đổi hợp lý cho các nền tảng định hướng hiệu suất hiếm khi đạt đến mức khóa lái hoàn toàn nhưng lại có mô-men xoắn cao được duy trì.
Lựa chọn vật liệu và sản xuất chính xác
Các rãnh bi, lồng và vòng trong của khớp CV hoạt động dưới tải điểm lặp đi lặp lại ở tốc độ quay cao, do đó, quá trình lựa chọn hợp kim và xử lý nhiệt quyết định tuổi thọ mỏi hơn hầu hết các biến số khác. Hầu hết các mối nối chất lượng đều sử dụng thép hợp kim cacbon trung bình, được tôi cứng thông qua quá trình cảm ứng hoặc cacbon hóa để có độ cứng bề mặt trong khoảng từ 58 đến 62 HRC, trong khi vẫn giữ được lõi cứng hơn, dẻo hơn để chống gãy khi chịu tải sốc.
Ngoài bản thân hợp kim, độ chính xác về kích thước trong các rãnh bi xác định mức độ phân bổ tải đều trên sáu hoặc tám quả bóng trong một khớp thông thường. Các rãnh được gia công bên ngoài dung sai kích thước có thể chấp nhận được sẽ tập trung tải trọng lên một số điểm tiếp xúc nhỏ hơn, điều này làm tăng tốc độ rỗ bề mặt và cuối cùng tạo ra tiếng ồn lách cách mà hầu hết các bộ dẫn động liên quan đến khớp nối phía ngoài bị hỏng. Dây chuyền sản xuất có uy tín xác minh hình dạng rãnh bằng thiết bị đo tọa độ trên cơ sở lấy mẫu, không chỉ ở khâu kiểm tra lắp ráp cuối cùng.
Thông số kỹ thuật của mỡ thường được coi là vấn đề cần cân nhắc trong quá trình tìm nguồn cung ứng, tuy nhiên nó đóng vai trò trực tiếp trong tuổi thọ mỏi cùng với ngành luyện kim. Mỡ bôi trơn khớp CV được pha chế với các chất phụ gia cực áp được thiết kế để duy trì lớp màng bảo vệ dưới áp suất tiếp xúc rất cao được tạo ra tại bề mặt tiếp xúc giữa bi và rãnh, những điều kiện mà mỡ khung gầm đa năng không được chế tạo để chịu được. Gói phụ gia cũng phải duy trì ổn định trong phạm vi nhiệt độ rộng, vì khớp nối gần ống xả hoặc bộ tăng áp trên một số bố trí động cơ ngang có thể thấy nhiệt độ duy trì cao hơn nhiều so với nhiệt độ mà cốp đặt gần bánh xe từng trải qua. Việc xem lại bảng dữ liệu dầu mỡ được cung cấp cùng với khớp nối, thay vì giả sử bất kỳ loại mỡ nào mang nhãn hiệu nhà sản xuất đều tương đương, là một biện pháp kiểm tra đơn giản giúp phát hiện một số lượng đáng ngạc nhiên các thành phần không đạt tiêu chuẩn trước khi chúng được lắp đặt.
Đọc các dấu hiệu cảnh báo mòn khớp CV
Sự mòn trên khớp CV diễn ra tăng dần và trong hầu hết các trường hợp, có thể phát hiện rõ trước khi hỏng hoàn toàn. Giày bị rách hoặc nứt là điểm hư hỏng sớm nhất và có thể phòng ngừa được nhất, vì nó cho phép dầu mỡ thoát ra ngoài và các chất gây ô nhiễm xâm nhập vào, làm tăng tốc độ mài mòn đáng kể trên các rãnh bi bên dưới.
Khi ô nhiễm bắt đầu, sự mài mòn sẽ tăng tốc thay vì tiến triển với tốc độ ổn định, điều này được phản ánh trong đường cong dốc trình bày ở trên khi khớp vượt qua khoảng 2/3 tuổi thọ định mức của nó. Các chỉ số hiện trường đáng tin cậy nhất bao gồm:
- Tiếng lách cách hoặc bốp nhịp nhàng khi rẽ gấp, thường là do khớp ngoài bị mòn
- Cảm giác lạch cạch khi tăng tốc hoặc giảm tốc, thường liên quan đến hiện tượng mòn khớp nối bên trong
- Có thể nhìn thấy dầu mỡ văng ra xung quanh bên trong bánh xe, cho thấy ủng bị rách
- Độ rung tăng theo tốc độ của xe, có thể dẫn đến mất cân bằng trục sau khi khớp bị mòn
Kiểm tra khởi động định kỳ trong khoảng thời gian bảo trì theo lịch trình vẫn là cách hiệu quả nhất về mặt chi phí để ngăn chặn việc thay thế toàn bộ khớp nối, vì chỉ riêng việc khởi động thường tốn một phần nhỏ so với toàn bộ quá trình lắp ráp.
Một kỹ thuật hiện trường hữu ích để xác định khớp nào đang tạo ra khiếu nại về tiếng ồn là lái xe theo vòng tròn chậm, hẹp theo cả hai hướng trong khi lắng nghe từ cửa sổ đang mở, vì khớp nối bên ngoài có vấn đề thường sẽ tạo ra tiếng click lớn hơn khi quay ra khỏi phía bị ảnh hưởng. Các vấn đề về khớp nối bên trong xe có xu hướng khó xác định hơn chỉ bằng tai và việc kiểm tra xe nâng với bánh xe được tải và không tải trong khi kiểm tra hoạt động ở vỏ khớp thường đáng tin cậy hơn so với việc dựa vào vị trí tiếng ồn trong quá trình kiểm tra trên đường. Các kỹ thuật viên xử lý lượng lớn khiếu nại về hệ thống truyền động thường giữ một nhật ký quyết định đơn giản liên kết kiểu tiếng ồn, phép đo hoạt động có tải và không tải cũng như nguyên nhân cốt lõi cuối cùng, vì loại hồ sơ nội bộ này cải thiện độ chính xác của chẩn đoán theo thời gian hơn nhiều so với việc chỉ dựa vào bất kỳ triệu chứng đơn lẻ nào.
So sánh các loại khớp CV qua các số liệu hiệu suất chính
Khi chỉ định mối nối cho một ứng dụng mới hoặc đánh giá một mối nối cv ô tô Trong danh mục của nhà cung cấp, ba chỉ số hiệu suất có xu hướng quan trọng nhất trong thực tế: góc khớp nối tối đa, công suất mô-men xoắn và hành vi ồn-rung-khắc ở tốc độ đường cao tốc. Biểu đồ dưới đây xếp hạng các họ chung theo ba yếu tố này theo chỉ số chuẩn hóa.
Các khớp nối cố định đạt điểm cao nhất trong chỉ số tổng hợp phần lớn là do phạm vi khớp nối rộng và tín hiệu NVH thấp, điều này giải thích sự thống trị của chúng ở các vị trí phía ngoài trên hầu hết mọi sàn chở khách. Các mối nối rãnh chéo đánh đổi một số phạm vi khớp nối để có một gói nhỏ gọn hơn, phù hợp với các ứng dụng có khe hở hẹp nhưng thường hạn chế sử dụng chúng ở các nền tảng có mô-men xoắn thấp hơn.
Điều đáng lưu ý là chỉ số tổng hợp ở trên là so sánh kỹ thuật chung chứ không phải là xếp hạng của bất kỳ bộ phận nào của nhà cung cấp và hiệu suất trong thế giới thực vẫn phụ thuộc nhiều vào chất lượng vật liệu và dung sai sản xuất đã thảo luận trước đó. Hai mối nối thuộc cùng một họ thiết kế có thể cho kết quả mỏi khác nhau đáng kể tùy thuộc vào độ đồng nhất của xử lý nhiệt, do đó, loại mối nối phải được coi là bộ lọc ban đầu cho quyết định tìm nguồn cung ứng thay vì quyết định cuối cùng về việc mua bộ phận cụ thể nào.
Khung thực hành để tìm nguồn cung ứng và đánh giá nhà cung cấp
Các nhóm mua sắm đang đánh giá một sản phẩm mới nhà cung cấp chung cv được hưởng lợi từ trình tự đánh giá có cấu trúc thay vì dựa vào một lô hàng mẫu duy nhất. Quy trình dưới đây phác thảo một quy trình gồm năm giai đoạn được sử dụng trong hầu hết các chương trình tìm nguồn cung ứng công nghiệp.
Đánh giá chứng nhận vật liệu phải xác nhận loại hợp kim, thông số kỹ thuật xử lý nhiệt và hồ sơ kiểm tra độ cứng thay vì chấp nhận bảng dữ liệu chung. Thử nghiệm trên băng ghế dự bị, lý tưởng nhất là bao gồm chu trình mỏi xoắn và thử nghiệm độ bền uốn của ủng, đưa ra cơ sở khách quan để so sánh hai nhà cung cấp cung cấp các bộ phận giống hệt nhau về mặt hình ảnh. Kiểm tra quy trình cơ sở, thậm chí là kiểm tra từ xa được thực hiện thông qua hướng dẫn bằng video và tài liệu quy trình, cho biết liệu việc kiểm tra có diễn ra ở đúng giai đoạn thay vì chỉ ở khâu đóng gói cuối cùng hay không.
| Tiêu chí đánh giá | cân nặng | Những gì cần xác minh |
|---|---|---|
| Truy xuất nguồn gốc vật liệu | 25 phần trăm | Giấy chứng nhận của nhà máy khớp với số lô |
| Tính nhất quán về chiều | 25 phần trăm | Báo cáo CMM trên nhiều lô sản xuất |
| Dữ liệu kiểm tra độ mỏi | 20 phần trăm | Kiểm tra chu kỳ độc lập hoặc bên thứ ba |
| Chất lượng ủng và dầu mỡ | 15 phần trăm | Bảng đánh giá tuổi thọ linh hoạt và thông số kỹ thuật mỡ |
| Tính nhất quán trong giao hàng | 15 phần trăm | Hiệu suất đúng giờ trên các đơn đặt hàng gần đây |
Tổng chi phí sở hữu: Giá so với giá trị lâu dài
Đơn giá thấp nhất hiếm khi tạo ra tổng chi phí thấp nhất sau khi tính đến các yêu cầu bảo hành, nhân công thay thế sớm và thời gian ngừng hoạt động. So sánh dưới đây minh họa tỷ lệ sai sót trong khoảng thời gian dịch vụ được xếp hạng làm thay đổi chi phí hiệu quả trên mỗi đơn vị ở ba mức giá như thế nào.
Các bộ phận cấp ngân sách thường có giá mua thấp hơn 20 đến 30% so với các lựa chọn cấp trung, nhưng tỷ lệ hỏng hóc sớm cao hơn thường làm mất đi khoản tiết kiệm đó trong hai khoảng thời gian bảo dưỡng đầu tiên sau khi bao gồm cả lao động. Các nhà khai thác đội xe và nhà sản xuất với chu kỳ nhiệm vụ có thể dự đoán được thường nhận thấy rằng các bộ phận hạng trung hoặc cao cấp, có nguồn gốc từ các nhà cung cấp có thể chứng minh dữ liệu kiểm tra độ mỏi nhất quán, tạo ra chi phí trên mỗi dặm dịch vụ thấp hơn mặc dù giá nhãn dán cao hơn.
Một cách hữu ích để đưa ra quyết định này trong nội bộ là tính toán chi phí cho mỗi dặm trong thời gian sử dụng dự kiến thay vì chi phí cho mỗi đơn vị, tính đến số giờ lao động cho cả lắp đặt ban đầu và mọi thay thế sớm dự kiến. Đối với một đội xe chạy hàng chục hoặc hàng trăm xe, ngay cả một sự khác biệt nhỏ về tỷ lệ hỏng hóc trong thời gian đầu sử dụng cũng sẽ nhanh chóng tăng lên, vì mỗi lần thay thế ngoài kế hoạch cũng gây ra chi phí lập kế hoạch dưới dạng thời gian ngừng hoạt động của xe mà không hiển thị trên hóa đơn phụ tùng. Việc xây dựng phép tính này thành một mẫu mua hàng tiêu chuẩn, thay vì so sánh đơn giá một cách riêng biệt, có xu hướng chuyển các quyết định tìm nguồn cung ứng sang các nhà cung cấp có thể chứng minh các tuyên bố về độ tin cậy của họ bằng dữ liệu thử nghiệm thay vì chỉ bằng ngôn ngữ tiếp thị.
Thực hành lắp đặt giúp kéo dài tuổi thọ dịch vụ
Ngay cả một khớp nối được sản xuất tốt cũng có thể bị hỏng sớm nếu cách lắp đặt không nhất quán. Một danh sách ngắn các thói quen phân biệt các hệ thống lắp đặt đạt tuổi thọ định mức tối đa với những hệ thống không đạt tuổi thọ định mức:
- Bôi kín mối nối bằng mỡ do nhà sản xuất chỉ định thay vì mỡ khung gầm thông thường, vì các gói phụ gia khác nhau tùy theo ứng dụng
- Siết đai ốc trục đến giá trị quy định bằng cờ lê đã hiệu chỉnh thay vì súng tác động đặt bằng cảm giác
- Kiểm tra các kẹp cốp xem có ngồi đều không và xác nhận không xảy ra hiện tượng kẹp trong quá trình lắp lại
- Xoay vô lăng thông qua khóa hoàn toàn theo cả hai hướng sau khi lắp đặt để kiểm tra độ bám dính trước khi kiểm tra trên đường
- Ghi lại quãng đường cài đặt để có thể lên lịch kiểm tra khởi động trong tương lai dựa trên đường cơ sở đã biết
Các bước này chỉ mất thêm vài phút cho mỗi trục nhưng làm giảm đáng kể tỷ lệ yêu cầu bảo hành trong cơ sở đội xe và cửa hàng sửa chữa, vì phần lớn các lỗi khớp ban đầu bắt nguồn từ ô nhiễm dầu mỡ hoặc mô-men xoắn không chính xác chứ không phải do chính bộ phận đó.
Các cửa hàng theo dõi chất lượng lắp đặt cùng với hiệu suất của bộ phận thường thấy khó tách biệt cả hai khi phân tích các yêu cầu bảo hành, đó là một lý do khác khiến danh sách kiểm tra lắp đặt nhất quán sẽ chi trả cho khối lượng công việc lớn thay vì chỉ sửa chữa không thường xuyên.
Câu hỏi thường gặp
Câu hỏi 1: Khớp CV sẽ tồn tại được bao lâu trong điều kiện lái xe bình thường?
Hầu hết các khớp được đánh giá có thể hoạt động vượt quá 100.000 dặm khi cốp vẫn còn nguyên vẹn và sử dụng dầu mỡ do nhà máy chỉ định, mặc dù chu kỳ làm việc, mức độ tiếp xúc với muối trên đường và phong cách lái xe đều ảnh hưởng đến tuổi thọ sử dụng thực tế.
Câu 2: Boot CV bị rách có thể sửa chữa mà không cần thay toàn bộ khớp nối không?
Đôi khi, một chiếc ủng có thể được tự thay thế nếu nó được phát hiện sớm và khớp vẫn chưa bị nhiễm bẩn, nhưng một khi bụi bẩn đã đi vào rãnh bi, việc chỉ thay thế chiếc ủng sẽ không khôi phục được toàn bộ tuổi thọ sử dụng.
Câu hỏi 3: Tiếng lách cách có phải luôn là dấu hiệu của hỏng khớp nối ngoài không?
Tiếng ồn lách cách khi rẽ là một trong những dấu hiệu đáng tin cậy nhất về độ mòn của khớp nối bên ngoài, mặc dù cần xác nhận rằng tiếng ồn thay đổi theo hướng rẽ và góc lái trước khi đặt mua bộ phận thay thế.
Câu hỏi 4: Xe dẫn động 4 bánh có gây áp lực lên khớp CV nhiều hơn xe dẫn động cầu trước không?
Hệ thống dẫn động tất cả các bánh có thể khiến các khớp phía sau hoặc trung tâm chịu các kiểu mô-men xoắn khác nhau, nhưng ứng suất đặt lên bất kỳ khớp riêng lẻ nào phụ thuộc nhiều vào góc khớp nối và phân bổ mô-men xoắn hơn là chỉ bố trí hệ thống truyền động.
Câu hỏi 5: Sai lầm phổ biến nhất khi tìm nguồn cung ứng khớp nối thay thế với số lượng lớn là gì?
Việc lựa chọn các bộ phận chỉ dựa trên sự phù hợp về giá và số bộ phận mà không xem xét chứng nhận vật liệu hoặc yêu cầu dữ liệu kiểm tra độ mỏi, là nguyên nhân thường gặp nhất dẫn đến chất lượng không nhất quán trong một đơn đặt hàng số lượng lớn.
Câu hỏi 6: Loại vật liệu ghép có ảnh hưởng đáng kể đến giá cả không?
Thép hợp kim được làm cứng bằng vỏ với quá trình xử lý nhiệt đã được xác minh thường có giá cao hơn so với các lựa chọn thay thế được làm cứng hoàn toàn, nhưng sự khác biệt thường là một phần nhỏ trong tổng chi phí đơn vị so với độ tin cậy mà nó mang lại.
- Email: zyqya@qq.com
- Tel: +86-576-87209702
- Mob: +86-13906546241
- Sales Tel: +86-15098852690/19861808468
- Whatsapp: +86-13656869496
- Add: Số 9 Đường Xingyuan, Công viên ô tô và xe máy trang trại, thành phố Yuhuan, tỉnh Chiết Giang, Trung Quốc
Bản quyền© Yuhuan Bayzo Machinery Co., Ltd. Bảo lưu mọi quyền.
Nhà cung cấp linh kiện hệ thống truyền động OEM/ODM